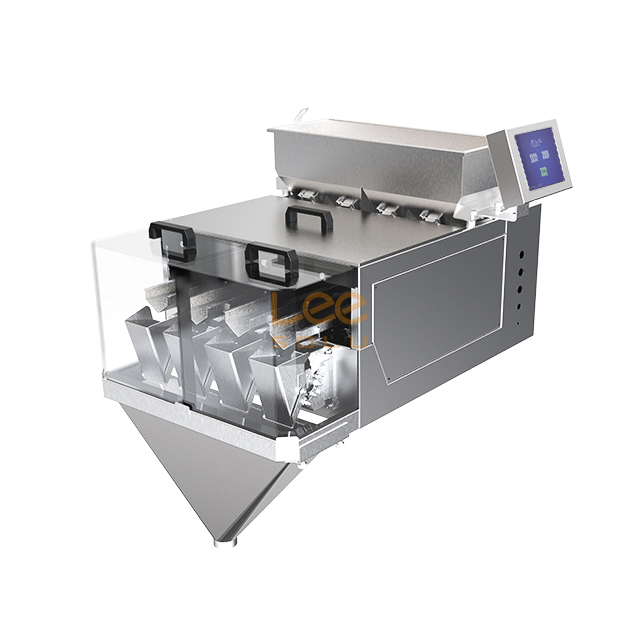
При перевалке и упаковке сыпучих материалов разница между рентабельной производительностью и дорогостоящей раздачей продукции определяется точностью взвешивания. Предприятиям, работающим с различной насыпной плотностью, трудно найти баланс между точностью заданного веса и требуемой скоростью производства. Переполнение быстро снижает рентабельность упаковочной линии. Недополнение приводит к нарушениям нормативных требований, переделкам и сбоям в контроле качества. Вам нужно оборудование, которое будет достигать точного целевого веса в каждом цикле. Выбор правильной системы дозирования и взвешивания требует строгого понимания гравиметрической механики. В этом руководстве описана последовательность операций линейного весового дозатора, конфигурации для конкретного материала и технические критерии, необходимые для оценки его пригодности для вашей производственной линии. Мы рассмотрим механические особенности перемещения продукта из бункера в разгрузочный желоб. Вы узнаете, как настроить кастрюли с учетом конкретных характеристик потока и минимизировать воздействие на окружающую среду в заводских цехах.
Гравиметрическая точность: линейные весы используют двухэтапный процесс вибрационной подачи (грубый и точный) в сочетании с тензодатчиками для достижения точного целевого веса перед выгрузкой.
Зависимость от материала: конфигурация системы должна быть сильно изменена в зависимости от поведения материала; линейные весы для гранул используют стандартные вибрационные лотки, тогда как для работы с порошками требуются пылезащитные кожухи и специальные средства для предотвращения образования мостиков.
Архитектурные компромиссы: несмотря на то, что линейные весы очень экономичны и идеально подходят для хрупких, неправильной формы или однородных продуктов, они обычно обеспечивают более низкую пропускную скорость по сравнению с круглыми многоголовочными (комбинированными) весами.
Риски интеграции: Точное измерение сильно зависит от факторов окружающей среды; успешная реализация требует смягчения внешних вибраций установки, управления воздушным потоком и обеспечения строгих протоколов калибровки.
Основная механика: как работают линейные весы
Чтобы оценить надежность оборудования, инженерные группы должны сначала разобраться в последовательной механике. Вам необходимо точно знать, как изолировать, измерять и проверять сыпучий материал. Линейные весы используют синхронизированные компоненты для достижения целевого веса. Каждая фаза цикла напрямую влияет на конечную точность упаковки. Мы рассмотрим точный путь, который проходит материал от момента попадания в систему до попадания в упаковочную емкость.
Массовая подача и распределение продукции
Материал поступает в систему через верхний бункер. Поддержание постоянной нагрузки на головку внутри этого бункера является обязательным. Неравномерный объем материала приводит к нестабильному давлению на нижние механизмы подачи. Такое изменение давления приводит к непредсказуемым скоростям потока через вибрационные лотки. Операторы часто устанавливают датчики уровня внутри бункера. Эти датчики запускают расположенные выше по потоку конвейеры для автоматического заполнения бункера, удерживая нагрузку на головку в пределах жесткого окна допуска.
Передача материала из бункера в вибропитатели. В этих сковородах используются электромагнитные приводы для перемещения продукта вперед. В системе используется двухэтапный подход к подаче, позволяющий сбалансировать скорость и точность.
Грубая подача (массовая): Вибрационные лотки работают с высокой амплитудой. Они быстро перемещают большую часть целевого веса в весовой ковш. На этом этапе обычно обрабатывается от 80 до 90 процентов общей необходимой массы. Скорость здесь является основной целью. Электромагнитные катушки сильно пульсируют, выбрасывая продукт непрерывным потоком вперед.
Точная подача (дриблинг): Амплитуда вибрации значительно снижается по мере приближения груза к цели. Противни замедляют работу, чтобы выбрасывать отдельные гранулы или небольшие объемы порошка. Это предотвращает превышение целевого веса. Точность диктует этот заключительный этап. Система управления контролирует выходной сигнал тензодатчика и отключает питание вибрационного привода в ту миллисекунду, когда цель достигнута.
Весовые бункеры, интеграция тензодатчиков и дозирование с увеличением веса
Прямолинейные весы работают по гравиметрическому принципу увеличения веса. Они измеряют накопление массы непосредственно внутри весового ковша. Это контрастирует с системами измерения потери веса, которые измеряют материал, выходящий из устройства непрерывной подачи.
Тензодатчики составляют основу этих измерений. Эти датчики преобразуют механическую силу материала в электрический сигнал. По мере того, как материал заполняет бункер, металлический корпус тензодатчика слегка деформируется. Эта деформация изменяет электрическое сопротивление внутри схемы внутреннего моста Уитстона. Изменение сопротивления изменяет выходное напряжение, которое напрямую зависит от массы продукта.
ПЛК посылает напряжение возбуждения на тензодатчик. Когда тензодатчик деформируется, он возвращает сигнал в милливольтах, пропорциональный весу. Здесь обязательны экранированные кабели, чтобы предотвратить искажение низковольтного сигнала электромагнитными помехами от близлежащих двигателей. Датчик веса непрерывно передает данные о весе в систему управления. Это измерение в реальном времени очень важно на этапе капельной подачи. Система должна точно знать, когда следует отключить виброподачу. Высококачественные тензодатчики обеспечивают обратную связь с высоким разрешением, часто измеряемым до долей грамма.
Время установления представляет собой микросекундную задержку, встроенную в цикл. Тензодатчику требуется некоторое время для стабилизации после падения конечного продукта. Механическая вибрация от падающего продукта приводит к отражению сигнала датчика веса. Система должна дождаться выравнивания этого сигнала. Он должен зарегистрировать точные показания, прежде чем подавать сигнал об открытии выпускного затвора. Недостаточное время стабилизации приводит к ошибочным записям веса и непостоянству веса упаковки.
Системы управления и проверка целевого веса
Встроенный программируемый логический контроллер управляет всей операцией. ПЛК непрерывно обрабатывает данные тензодатчиков в режиме реального времени. Он сравнивает входящие электрические сигналы с заданными целевыми весами. Он также контролирует допустимые пределы допуска, определенные оператором. Если вес выходит за допустимые верхние или нижние пределы, ПЛК может пометить партию как бракованную.
Автоматическое тарирование и калибровка являются непреложными функциями. ПЛК должен учитывать накопление материала на стенках бункера. Пыль, масла и липкие остатки накапливаются в течение нескольких циклов. Система автоматически сбрасывает нулевую точку между падениями. Это гарантирует, что тензодатчик измеряет только новый продукт, поступающий в ковш. Без автоматического тарирования накопленные остатки будут искусственно завышать показания веса, что приведет к недостаточному заполнению упаковок.
Гранулы и порошки: различия в обращении с материалами
Стандартные весы не могут одинаково обрабатывать все сыпучие материалы. Физические свойства продукта определяют механическую конфигурацию. Вы должны адаптировать оборудование в соответствии с характеристиками текучести вашего конкретного материала. Гранулы и порошки совершенно по-разному ведут себя под действием вибрации и силы тяжести.
Настройка линейного дозатора гранул для однородных и неправильных форм
Однородные, сыпучие материалы, такие как рис, семена и пластиковые гранулы, движутся предсказуемо. Для них требуются стандартные плоские вибрационные лотки. Циклы грубой и тонкой подачи работают эффективно без сложных средств регулирования текучести. Специальный линейный дозатор гранул обрабатывает эти продукты с высокой повторяемостью. Угол естественного откоса этих материалов низкий, что означает, что они легко распрямляются и плавно стекают с края сковороды.
Изделия неправильной формы создают различные проблемы. Крупные продукты, специфические пластиковые добавки и крупные наполнители часто застревают в объемных чашках. Для этих предметов идеально подходят прямолинейные весы. Открытые вибрационные лотки позволяют распутывать предметы неправильной формы и свободно перетекать в весовой ковш. Вам не нужно беспокоиться о том, что продукт раздавится шнеком шнека или застрянет в поворотном клапане.
Обработка поверхности предотвращает прилипание липких или влажных гранул к оборудованию. Инженеры используют поддоны и бункеры с ямочками или текстурой. Это уменьшает площадь контакта поверхности между изделием и металлом. Меньшая площадь контакта означает меньшее трение и адгезию. Для продуктов с высокой степенью сцепления, таких как мармеладные конфеты или маринованное мясо, тефлоновые покрытия обеспечивают дополнительный слой скольжения.
Скорость разгрузки также имеет значение для сыпучих продуктов. В весах для гранул используются более крутые разгрузочные желоба. Это сохраняет импульс продукта при его падении в упаковочную емкость. Быстрая разгрузка предотвращает появление узких мест и обеспечивает бесперебойную работу производственной линии. Если угол желоба слишком мал, продукт будет тянуться, увеличивая время цикла и потенциально вызывая столкновение следующей капли с задней кромкой предыдущей капли.
Адаптация для муки, порошков и полупорошков
Порошки, мука и полупорошки создают сложные проблемы с сыпучестью. Они по-разному ведут себя под давлением и вибрацией. Аэрация приводит к неконтролируемому вымыванию порошков. Когда воздух попадает между частицами порошка, материал действует как жидкость и выливается из бункера. И наоборот, материал из «крысиных нор» и перемычек полностью течет внутри бункера. Порошок уплотняется под собственным весом, образуя над выпускным отверстием прочную арку.
Контроль пыли обязателен при нанесении порошка. Взвешенные в воздухе частицы представляют серьезную опасность для механических компонентов и персонала предприятия. Вы должны использовать закрытые весовые ведра и отверстия для пылеудаления. Герметичные корпуса тензодатчиков предотвращают попадание частиц и разрушение чувствительной электроники. Накопление пыли на изгибе тензодатчика изменяет его механические свойства, снижая точность измерений.
Средства для перемешивания и повышения текучести нагнетают несыпучие порошки в вибрационные чаши. Механические мешалки разрушают мостики в бункере. Вращающиеся лезвия поддерживают движение порошка и предотвращают его уплотнение. Шнековая подача равномерно продвигает связные порошки вперед. Одной только вибрации редко бывает достаточно для стойких порошков. В некоторых случаях пневматические подушки псевдоожижения нагнетают воздух под низким давлением в бункер, чтобы поддерживать аэрацию и текучесть порошка.
Характеристика материала
Конфигурация гранул
Конфигурация порошка
Пан Дизайн
Плоский или V-образный, с открытым верхом.
Закрытые трубчатые или закрытые кастрюли
Помощники потока
Ямочки на поверхности для липких предметов
Механические мешалки, шнековые вспомогательные устройства
Обязательные отверстия для пылеудаления, герметичные ведра
Разгрузочный желоб
Крутой угол для высокой скорости
Крутой угол с пневматическими молотками для удаления остатков
Защита тензодатчиков
Стандартный корпус IP65
Герметичные корпуса с положительным давлением.
Оценка автоматических линейных весов для вашей линии
Вам необходимо сравнить линейные весы с альтернативными технологиями дозирования. Это определяет максимальную отдачу от инвестиций для ваших конкретных производственных параметров. Автоматические линейные весы обладают явными преимуществами, но также имеют эксплуатационные ограничения. Вам необходимо сопоставить возможности машины с вашей целевой производительностью, требованиями к точности и характеристиками продукта.
Пропускная способность и точность: компромиссы
Прямолинейные шкалы по своей сути медленнее комбинированных. Это ограничение скорости связано с линейной зависимостью от цикла грубой и мелкой подачи. Перед разгрузкой каждое весовое ведро должно завершить цикл наполнения. Вы не можете обойти физическое время, необходимое для того, чтобы мелкая подача поразила точную цель. Если вы слишком сильно ускорите грубую подачу, вы рискуете промахнуться мимо цели, прежде чем система сможет отреагировать.
Показатели емкости сильно различаются в зависимости от конфигурации. Вы должны оценить системы, рассчитанные на конкретные результаты. Однополосная машина может обрабатывать от 10 до 15 капель в минуту. Четырехполосная система может достигать от 40 до 60 капель в минуту. Общая производительность колеблется от 1 до 1000 килограммов в час. Это во многом зависит от количества дорожек, плотности материала и целевого размера партии. При оценке производительности всегда спрашивайте у производителя время цикла, основанное на вашем конкретном продукте, а не только на воде или сыпучем песке.
Многокомпонентное смешивание и дозирование рецептов
Многополосные системы превосходно подходят для взвешивания смесей. Они могут действовать как смесители многокомпонентных порошков или гранул. Вы можете посвятить отдельные дорожки совершенно разным ингредиентам. Это очень эффективно для смешивания базовых порошков с гранулированными добавками, например, для добавления сухофруктов в зерновую основу или для смешивания различных пластиковых смол.
Система управления управляет точными соотношениями для порционного дозирования. Он предписывает каждой полосе отвесить определенный процент от общего рецепта. Затем все дорожки выгружаются одновременно в одну партию. Это устраняет необходимость во вторичном смесительном оборудовании на выходе. Это также гарантирует, что каждая упаковка содержит точное соотношение ингредиентов, предотвращая осаждение и разделение, которые происходят в больших смесителях.
Линейные дозаторы и многоголовочные (комбинированные) дозаторы
Эксплуатационные различия определяют выбор между этими двумя системами. Линейная система использует метод линейного накопления. Он наполняет одно ведро, пока не достигнет целевого веса. В круговых многоголовочных дозаторах используется метод алгоритмической комбинации. Он наполняет множество ведер частичными весами. Затем компьютер вычисляет, какая комбинация ковшей соответствует заданному весу, и выгружает их вместе.
Стоимость и сложность в значительной степени благоприятствуют прямолинейному подходу. Линейные системы более экономичны в покупке и проще в обслуживании. Им требуется меньше датчиков нагрузки, меньше двигателей и более простое программирование. Они также идеально подходят для хрупких продуктов. Линейные весы сбрасывают продукт меньше раз, чем система с несколькими головками. Продукт перемещается из чаши в весовое ведро и в упаковку. В многоголовочных системах часто используются промежуточные бункеры, что увеличивает высоту падения и риск поломки продукта.
Объемное дозирование и гравиметрическое взвешивание
Вариации плотности диктуют выбор между измерением объема и массы. Объемные наполнители стаканов и шнеки измеряют определенный объем помещения. Они предполагают, что определенный объем всегда равен определенному весу. Гравиметрические весы измеряют фактическую массу с помощью датчиков веса, независимо от объема, который занимает материал.
Гравиметрическое взвешивание является обязательным при колебаниях насыпной плотности. Если порошок впитывает влагу из окружающего воздуха, его плотность меняется. Шнековые наполнители полагаются на постоянное количество оборотов для дозирования заданного объема. Если плотность порошка упадет на 10 процентов, конечный вес упаковки упадет на 10 процентов, даже если шнек повернется точно такое же количество раз. Гравиметрические системы полностью игнорируют объем. Кормят до тех пор, пока масса не станет правильной. Датчик веса измеряет фактическую массу, гарантируя, что вес остается постоянным независимо от изменений плотности. Это предотвращает дорогостоящую утечку продукта, когда продукт плотный, и предотвращает недостаточное заполнение, когда продукт аэрирован.
Особенность
Линейный дозатор
Мультиголовочный дозатор
Объемный наполнитель
Принцип измерения
Гравиметрический (массовый)
Гравиметрический (массовый)
Объемный (Пространство)
Пропускная скорость
От низкого до среднего
От высокого до очень высокого
От среднего до высокого
Точность
Высокий
Очень высокий
Низкая (если плотность варьируется)
Идеальный тип продукта
Гранулы, порошки, хрупкие
Закуски, Аппаратное обеспечение, Высокоскоростной
Порошки постоянной плотности
Сложность обслуживания
Низкий
Высокий
Низкий
Реалии реализации и снижение рисков
Развертывание системы взвешивания на действующем заводе выявляет скрытые эксплуатационные проблемы. Теоретическая точность в лаборатории не всегда применима к производственной линии. Эксплуатационные риски ежедневно угрожают точности измерений. Вы должны учитывать факторы окружающей среды и протоколы технического обслуживания, чтобы обеспечить долгосрочную надежность.
Вмешательство в окружающую среду
Структурные вибрации снижают точность весоизмерительных датчиков. Находящаяся поблизости тяжелая техника, штамповочные прессы и вилочные погрузчики посылают ударные волны по бетонному полу. Эти вибрации распространяются вверх по раме машины и попадают в тензодатчик. Тензодатчик интерпретирует эту механическую вибрацию как вес. Это вызывает шум тензодатчика. ПЛК интерпретирует этот шум как ложные показания веса, что приводит к ошибочному дозированию и браковке партий.
Виброизоляция имеет решающее значение. Весовое оборудование необходимо устанавливать на независимых монтажных рамах. Не прикрепляйте весы к тому же мезонину, на котором установлены тяжелые вибрационные конвейеры или большие двигатели. Используйте прочные изолирующие прокладки под ножками машины, чтобы ослабить вибрации пола. Неопреновые накладки выдерживают высокочастотные вибрации, а пружинные изоляторы справляются с низкочастотными ударами.
Системы воздушного потока и HVAC также нарушают измерения. Сильные потоки окружающего воздуха оказывают давление вниз на весовые бункеры. Это искусственно завышает зарегистрированный вес легких порохов. Тензодатчик не может различать массу продукта и давление ветра. Если верхний вентиляционный канал системы отопления, вентиляции и кондиционирования воздуха дует прямо на весы, система будет постоянно недополнять упаковки. Вокруг зоны взвешивания необходимо установить ветрозащитные экраны. Перенаправьте вентиляционные отверстия системы отопления, вентиляции и кондиционирования воздуха в сторону от оборудования. Убедитесь, что системы пылеудаления не создают вакуум в весовом ковше, что также искажает показания веса.
Очистка, переналадка и перекрестное загрязнение
Санитарное проектирование снижает эксплуатационные накладные расходы. Частая смена продуктов требует тщательной очистки во избежание перекрестного загрязнения. Это особенно актуально для обработки пищевых продуктов, чувствительных к аллергенам, или для дозирования химических веществ. Если вы запускаете продукт с арахисом, а затем переходите на продукт, не содержащий орехов, машину необходимо полностью продезинфицировать.
Оцените оборудование для снятия бункеров и поддонов без инструментов. Операторы должны иметь возможность разбирать части, контактирующие с продуктом, вручную, без гаечных ключей и отверток. Это ускоряет процесс переналадки и сокращает время простоя. При демонтаже машины операторы должны размещать чувствительные компоненты, такие как весовые ведра, на специальных тележках для мойки. Падение ковша может погнуть монтажные кронштейны, что приведет к смещению ковша на тензодатчике во время повторной сборки. Это механическое закрепление приводит к серьезным ошибкам при взвешивании. Процедуры промывки должны быть быстрыми и эффективными. Ищите корпуса со степенью защиты IP65, IP67 или IP69K. Эти рейтинги гарантируют, что электроника выдержит воздействие водяных струй под высоким давлением и агрессивных химических дезинфицирующих средств во время уборки. Наклонные поверхности рамы машины предотвращают скопление воды и рост бактерий.
Заключение
Проведите комплексный анализ объемной плотности всего сырья, чтобы определить, нужны ли вам стандартные плоские поддоны, поверхности с ямочками или механические шнеки.
Измерьте вибрацию пола в предполагаемой зоне установки с помощью акселерометра, чтобы выбрать правильные крепления из неопрена или пружинной изоляции.
Проверьте структуру воздушного потока системы отопления, вентиляции и кондиционирования воздуха на вашем предприятии и давление вакуума в системе пылеудаления, чтобы убедиться, что ветрозащитные экраны включены в окончательные спецификации вашего оборудования.
Установите возможность снятия бункера без инструментов и кожухи со степенью защиты IP67, чтобы свести к минимуму время простоя во время обязательной санитарной обработки и смены продукта.
Часто задаваемые вопросы
Вопрос: Что заставляет линейные весы постоянно превышать целевой вес?
О: Перерегулирование обычно происходит из-за неправильной настройки точной подачи. Если вибростенд не замедлит скорость достаточно рано, излишек продукта упадет в ковш до того, как тензодатчик зафиксирует отключение. Настройка точки перехода от грубого к точному в ПЛК решает эту проблему. Вы должны дать системе достаточно времени, чтобы отреагировать на финальную подачу при ведении.
Вопрос: Могу ли я использовать на одной машине и порошки, и крупные гранулы?
Ответ: Это физически возможно, но крайне неэффективно. Порошки требуют закрытых бункеров, механических мешалок и пылеудаления. Для крупных гранул необходимы открытые лотки, чтобы предотвратить застревание. Замена этих контактных частей требует значительного времени простоя. Для поддержания эффективности производства настоятельно рекомендуется использовать специальные машины для самых разных профилей материалов.
Вопрос: Как часто нам следует калибровать датчики веса?
О: Вам следует автоматически выполнять нулевую тарировку между каждым циклом, чтобы учесть накопление остатков. Официальная статическая калибровка с использованием сертифицированных испытательных гирь должна проводиться еженедельно или раз в две недели. Это зависит от требований вашего предприятия, количества смен и серьезности вибраций пола, воздействующих на машину.
Вопрос: Почему вес колеблется, когда мимо проезжает вилочный погрузчик?
Ответ: Тензодатчики представляют собой высокочувствительные тензодатчики. Вибрации пола от тяжелого оборудования передаются вверх через раму машины, вызывая легкую деформацию изгиба датчика нагрузки. Система регистрирует это механическое движение как ложный вес. Установка сверхпрочных виброизолирующих подушек под рамой машины снижает эти помехи.
Вопрос: В чем преимущество сковородок с ямочками?
Ответ: Противни с ямочками или текстурой уменьшают площадь контакта поверхности между металлом и продуктом. Это предотвращает прилипание липких, влажных или статически заряженных гранул к поддонам. Это обеспечивает постоянную скорость потока в весовой ковш и предотвращает скопление материала, которое снижает точность дозирования.
Автоматизированная упаковка в сетчатые мешки продлевает срок хранения продукции за счет обеспечения жизненно необходимого притока воздуха. Модернизация вашей линии сокращает затраты на рабочую силу, предотвращает раздачу продукции и максимально увеличивает ежедневную производительность.
В порошковых наполнителях с контролем пыли используется вакуумная экстракция и шнеки с сервоприводом для упаковки мелких материалов. Эти автоматизированные системы предотвращают отходы, обеспечивают безопасность и максимизируют рентабельность инвестиций.
Горизонтальные упаковочные машины используют боковое движение для безопасной упаковки твердых веществ, порошков и жидкостей. Эти системы обеспечивают герметичность уплотнений, сокращают затраты на рабочую силу и максимизируют окупаемость инвестиций.