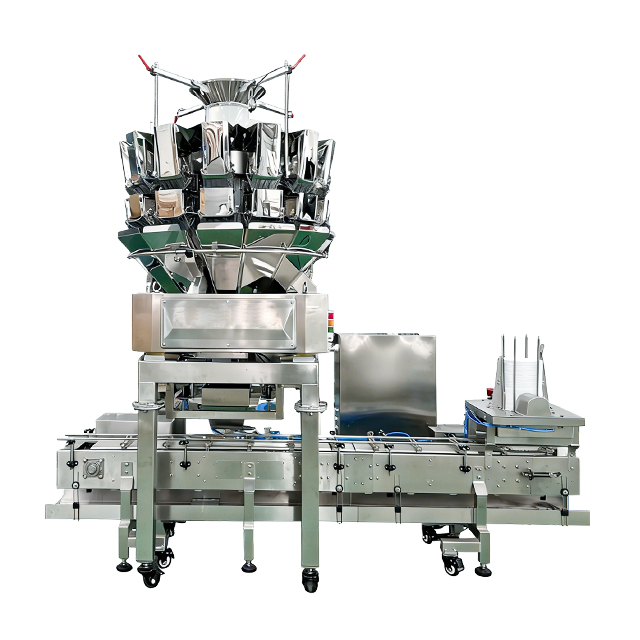
Ручная подача лотков создает узкие места в работе высокоскоростных упаковочных линий. Операторам сложно поддерживать темпы с последующими наполнителями, что приводит к неравномерному расстоянию между шагами и частым застреваниям линии. Неэффективность добычи и добычи быстро усугубляется, приводя непосредственно к простоям в переработке и снижению производительности. Достижение постоянного расстояния между шагами остается основной задачей для руководителей предприятий. Вы должны избегать двойной подачи при работе с разнообразными вложенными контейнерами, такими как подносы, раскладушки и ванны. Увеличение производительности производства требует управления переменными трудозатратами и устранения точек ручного вмешательства. Автоматизированный лоткоприемник действует как мост, соединяющий поставки оптовой упаковки с непрерывными производственными линиями. Эта техническая оценка исследует, как эти системы работают, интегрируются и масштабируются для решения проблем с кормлением.
Ключевые выводы
Механическая точность: в устройствах для сбора лотков используется комбинация кассетных складов, механизмов разделения (вакуумных или механических) и точной синхронизации для выдачи отдельных лотков, ванн или раскладушек на движущиеся конвейеры.
Компромиссы в системе привода. Выбор между пневматической, сервоприводной и механической кулачковой системой определяет скорость машины, требования к техническому обслуживанию и долгосрочную масштабируемость.
Интеграция имеет решающее значение: успешная система подачи лотков должна беспрепятственно взаимодействовать с существующими ПЛК для синхронизации с последующими наполнителями, упаковщиками и чеквейерами, чтобы максимизировать общую эффективность оборудования (OEE).
Снижение риска: заблаговременная оценка совместимости материалов (например, статического электричества в пластике, гнездовых проушин) и требований к перенастройке предотвращает наиболее распространенные сбои при внедрении.
Основная механика: как работает автоматический сборщик лотков
Загрузка и постановка журнала
Бункер или магазин служат основной зоной хранения штабелированных вложенных контейнеров. Операторы загружают стопки лотков в этот магазин, который направляет стопку вниз к механизму разделения. Дизайн магазина напрямую влияет на эргономику оператора и время безотказной работы машины. Высота погрузки должна соответствовать стандартной досягаемости оператора, чтобы предотвратить утомление во время непрерывных смен. Магазины большой емкости сокращают частоту вмешательства оператора, позволяя персоналу одновременно выполнять несколько задач на линии.
Датчики низкого уровня действуют как важные средства защиты. Эти фотоэлектрические или емкостные датчики контролируют высоту штабеля и подают визуальные или звуковые сигналы, прежде чем магазин полностью закончится. Возможности непрерывной подачи позволяют операторам соединять новые стопки с существующей стопкой, не останавливая машину. Такая ступенчатость гарантирует, что механизм разделения никогда не иссякнет, поддерживая постоянный поток контейнеров к наполнителю. Удлиненные моторизованные магазины вмещают до 20 минут запасов лотков, используя горизонтальную транспортировочную ленту, которая автоматически подает новые стопки в вертикальный желоб по мере необходимости.
Механизм разделения (действие «Денестинг»)
Разделение плотно расположенных контейнеров требует преодоления физических сил. Вложенные лотки создают вакуумные блокировки и механическое трение между их боковыми стенками. Противодействующее действие должно разрушить эти силы, не повреждая контейнер. При вакуумном разделении используются стратегически расположенные присоски. Эти чашки выдвигаются, захватывают нижнюю панель самого нижнего лотка и тянут ее вниз. Этот метод особенно хорошо работает для противней с плоским дном и гладких поверхностей. Последовательность вакуумирования включает в себя точный цикл: выдвиньте цилиндры, подайте вакуум, задержитесь на долю секунды, чтобы установить захват, втяните, чтобы сломать гнездо, и отпустите вакуум, чтобы уронить лоток.
Механическое разделение основано на физическом оборудовании, а не на вакуумном давлении. Подхватывающие пальцы, вращающиеся винты или зачистные колеса зацепляются за кромку или фланец нижнего лотка. Поворотные винты вклиниваются между фланцами двух нижних лотков, активно отделяя самый нижний лоток от стопки. Выбор между вакуумной и механической сепарацией полностью зависит от свойств материала и геометрии тарелки.
Нежные, тонкостенные пластмассы выигрывают от бережного обращения с вакуумом, чтобы предотвратить деформацию фланцев.
В глубоких ваннах часто требуются механические пальцы, чтобы преодолеть сильное трение расширенных боковых стенок.
Формованные лотки для целлюлозы образуют пыль, которая засоряет вакуумные линии, что делает механическое разделение стандартным выбором.
Для пенопластовых лотков требуются вакуумные чашки широкого диаметра для распределения тянущей силы и предотвращения растрескивания.
Дозирование и ориентация
После отделения лоток должен перейти из магазина на движущуюся упаковочную линию. Траектория падения определяет, как лоток падает в воздухе. Гравитационные капли подходят для неглубоких лотков, работающих на более низких скоростях. Высокоскоростные приложения требуют активного размещения, при котором вакуумные рычаги направляют лоток до самого конца конвейерной ленты, сохраняя положительный контроль до тех пор, пока лоток полностью не сядет между витками конвейера.
Затворы синхронизации физически удерживают отделенный лоток в течение доли секунды, освобождая его только тогда, когда звено конвейера находится в точно правильном положении. Лопастные конвейеры используют физические проушины для захвата лотка и удержания его положения. Лоток должен приземлиться в точно правильной ориентации. Неправильно выровненные лотки вызывают серьезные заторы, когда они достигают заправочных станций или запечатывающих головок. Направляющие и воронкообразные желоба помогают привести лоток в окончательное положение. Боковые ленточные конвейеры также могут захватывать падающий лоток и ускорять его, чтобы он соответствовал скорости основного конвейера, прежде чем отпустить его.
Приводные технологии: оценка механизмов системы подачи лотков
Пневматические дестеры
Пневматические системы используют цилиндры со сжатым воздухом для управления движениями разделения и дозирования. Эти системы предлагают более низкие первоначальные капитальные затраты и имеют более простую механическую конструкцию. Бригады по техническому обслуживанию обычно считают, что пневматические цилиндры легко понять и заменить. Вы можете восстановить стандартный воздушный цилиндр на верстаке менее чем за двадцать минут. Однако зависимость от растительного воздуха приводит к определенным компромиссам. Максимальные рабочие скорости остаются ниже по сравнению с альтернативами с электроприводом из-за физических ограничений по выхлопу воздуха и времени хода цилиндра.
Долгосрочные затраты на коммунальные услуги увеличиваются, поскольку для производства сжатого воздуха потребляется значительная электроэнергия. Пневматическое время во многом зависит от постоянного давления воздуха. Если давление воздуха на заводе колеблется в часы пиковой производительности, время срабатывания цилиндров может меняться. Такое отклонение приводит к неравномерному падению лотков и возможным застреваниям на выходе. Установки подготовки воздуха, включая фильтры, регуляторы и лубрикаторы (FRL), требуют ежедневного осмотра, чтобы предотвратить разрушение внутренних уплотнений цилиндров влагой.
Денестеры с сервоприводом
Программируемые серводвигатели приводят в действие самое современное оборудование для расчистки. с сервоприводом Автоматический распределитель лотков обеспечивает высокую скорость, точность и бесконечную регулировку. Сервоприводы позволяют инженерам программировать точные профили движения, контролируя ускорение, скорость и замедление на протяжении всего хода. Этот плавный профиль движения предотвращает агрессивные щелчки, которые могут привести к растрескиванию хрупкого пластика или деформации фольги. Вы можете отрегулировать длину хода цифровым способом, не прикасаясь к гаечному ключу.
Хотя первоначальные затраты выше, сервосистемы обеспечивают лучшую масштабируемость для линий с высокой пропускной способностью. Им требуются расширенные технические знания для устранения неисправностей привода или изменения профилей движения через человеко-машинный интерфейс (HMI). Несмотря на техническую сложность, сервосистемы устраняют несоответствия, связанные со сжатым воздухом, обеспечивая повторяемость производительности на скоростях, превышающих 150 циклов в минуту. Обратная связь с обратной связью серводвигателя гарантирует, что инструмент достигает точного целевого положения в каждом цикле.
Механические/кулачковые системы
Механические системы используют центральный приводной вал, соединенный с физическими кулачками. Когда вал вращается, кулачки определяют точное время и ход механизмов подбора. Эти системы чрезвычайно долговечны и имеют высокую повторяемость. Они превосходно работают в суровых условиях, где электронные датчики или пневматические клапаны могут выйти из строя из-за промывочных химикатов или загрязнения твердыми частицами. Хорошо смазанная кулачковая система может работать десятилетиями с минимальной заменой компонентов.
Основной компромисс предполагает гибкость. Механические кулачки обеспечивают фиксированные профили движения. Изменение длины хода или времени требует физической замены кулачков или регулировки механических связей. Это делает переход на новые размеры лотков более трудоемким и механически сложным по сравнению с простым выбором нового рецепта на серво-ИЧМ. Руководителям предприятий приходится сопоставлять исключительную надежность кулачков с трудозатратами, необходимыми для частой смены продукции.
Более низкие скорости, чувствительны к перепадам давления воздуха.
Низкоскоростные линии, единичные партии продукции
Сервопривод
Программируемые электродвигатели
Высокая скорость, бесконечная регулировка, плавное движение
Более высокая первоначальная стоимость, требует расширенного устранения неполадок.
Высокоскоростные линии, частые перестановки
Механический/кулачковый
Центральный вал и физические кулачки
Чрезвычайная долговечность, высокая повторяемость
Фиксированные профили движения, сложные физические переключения
Зоны жесткой мойки, специальные линии продукции
Интеграция линии: подключение Denester к упаковочной линии
Квитирование ПЛК и связь в восходящем/нисходящем направлении
Изолированная машина не имеет особой ценности. Денестер должен напрямую связываться с остальной частью упаковочной линии с помощью датчиков и программируемых логических контроллеров (ПЛК). Такое квитирование гарантирует, что все машины работают в унисон. Фотоэлектрические датчики, установленные на следующем конвейере, определяют наличие или отсутствие лотков. Если конвейер движется задним ходом, ПЛК сигнализирует дестеру о необходимости паузы, предотвращая скопление материала. Этот обмен данными осуществляется стандартными промышленными протоколами, такими как EtherNet/IP или PROFINET.
Логика интеграции защищает выход продукта. Логика «Нет лотка, нет наполнения» гарантирует, что разливочная машина будет выдавать продукт только при наличии правильно установленного лотка. И наоборот, логика «нет продукта, нет лотка» не позволяет сборщику выбрасывать пустые лотки, если исходный продукт иссякает. Такая двусторонняя связь предотвращает массовые беспорядки на заправочной станции и сокращает количество отходов упаковочных материалов. ПЛК отслеживает коды неисправностей из дестера, отображая их на главном интерфейсе HMI для быстрого реагирования оператора.
Синхронизация конвейеров и шаг шага
Под шагом понимается точное расстояние между передней кромкой одного лотка и передней кромкой следующего лотка на конвейере. Поддержание постоянного расстояния между шагами является обязательным условием для автоматизированных операций наполнения и укупорки. Дестер должен опускать лоток точно между витками конвейера или на определенные отметки на ленте. Даже отклонение на четверть дюйма может привести к тому, что уплотнительная пленка не попадет в фланец лотка вниз по потоку.
Обратная связь энкодера облегчает эту синхронизацию. Энкодер, установленный на приводном валу приемного конвейера, отправляет данные о скорости в реальном времени на ПЛК накопителя. Если конвейер ускоряется, дестер автоматически увеличивает свою тактовую частоту в соответствии с этим. Эта электронная передача гарантирует, что система подачи лотков точно опускает лотки даже на этапах увеличения или уменьшения скорости, устраняя ошибки синхронизации при изменении скорости. Система непрерывно рассчитывает положение конвейера за миллисекунды.
Физический след и реалии монтажа
Интеграция нового оборудования требует оценки доступной площади. Консольный монтаж позволяет устанавливать дестер прямо над существующим конвейером. Рама крепится болтами к боковой стороне конвейера, подвешивая магазин и механизм разделения над лентой. Такой подход экономит ценную площадь, но требует прочной рамы конвейера, способной выдержать дополнительный вес. Вы должны убедиться, что рама конвейера не прогибается под динамической нагрузкой при циклическом использовании дестера.
Автономные агрегаты имеют собственную раму и часто включают в себя встроенный промежуточный конвейер. Промежуточный конвейер принимает упавшие лотки и передает их на основную линию. Автономные устройства занимают больше места, но обеспечивают более легкий доступ для обслуживания и загрузки магазина. Они изолируют вибрации машины, предотвращая воздействие движений весового устройства на чувствительные чеквейеры или наполнители, расположенные ниже по потоку. Регулируемые ножки и усиленные ролики позволяют бригадам технического обслуживания скатывать отдельные агрегаты с линии для глубокой очистки.
Критерии технической оценки закупок
Требования к пропускной способности и производительность машины
Выбор подходящей машины начинается с расчета необходимого количества циклов в минуту (CPM). Определите максимальную производительность вашей разливочной машины и сопоставьте производительность накопителя с этим числом. Всегда учитывайте резерв в размере 15–20 % для будущего увеличения мощности. Работа машины на 100 % от номинальной максимальной скорости ускоряет износ движущихся частей и увеличивает вероятность сбоев подачи. Машина, рассчитанная на 120 CPM, будет работать гораздо надежнее при 100 CPM, чем машина, рассчитанная ровно на 100 CPM. Рассчитайте также свои показатели всплеска. Если ваш наполнитель время от времени поднимается вверх, чтобы очистить затор, денестер должен соответствовать этой скорости скачка без сбоев.
Универсальность контейнера и совместимость материалов
Упаковочные линии редко выпускают один и тот же продукт вечно. Проанализируйте, как различные материалы ведут себя под действием меньших напряжений. Пластики ПЭТ и ПП имеют тенденцию удерживать статический заряд, что приводит к их слипанию. Алюминиевая фольга легко сгибается, если механические пальцы оказывают слишком сильное давление. Пенопластовые лотки ломаются, если вакуумные присоски тянут слишком сильно. Формованная целлюлоза различается по толщине, что требует щадящих механизмов разделения. Противни из CPET, используемые для приготовления блюд в духовке, имеют другой профиль жесткости, чем противни из APET, используемые для холодных продуктов.
Необходимость разъединения наконечников невозможно переоценить. Эти небольшие проставки, препятствующие застреванию, встроены в конструкцию лотка. Они предотвращают слишком глубокое вложение вложенных лотков и создают нерушимое вакуумное уплотнение. Если на ваших лотках отсутствуют выступы для отделения лотков, даже самой совершенной машине будет сложно их надежно разделить. Всегда проверяйте конструкцию выступов перед завершением закупки лотка. Проверьте свои лотки на сжатие, чтобы увидеть, сохраняют ли выступы свою форму или разрушаются.
Скорость смены и инструменты
Простои в работе во время смены продукта снижают эффективность линии. Оцените физические действия, необходимые для перехода от маленькой раскладушки к большому подносу для всей семьи. Устаревшие системы требуют от операторов использования гаечных ключей для регулировки направляющих магазина и замены вакуумных коллекторов. Этот процесс занимает от 20 до 30 минут и приводит к человеческим ошибкам, если направляющие не выровнены идеально. Неправильно выровненная направляющая приведет к падению лотка под углом, что приведет к немедленному замятию.
В современных системах используются быстросъемные сменные детали, не требующие использования инструментов. Операторы заменяют магазины с цветовой кодировкой и разделительные головки менее чем за пять минут с помощью быстроразъемных штифтов. Регулировки HMI на основе рецептов автоматически перемещают сервоприводные направляющие и обновляют временные параметры. Отдавайте предпочтение конструкциям без инструментов, чтобы свести к минимуму микроостановки и обеспечить бесперебойную работу линии. Теневые панели, установленные рядом с машиной, помогают операторам отслеживать смену деталей и проверять, установлен ли правильный инструмент для текущего рецепта.
Рейтинги промывки и соответствие требованиям безопасности пищевых продуктов
Условия упаковки пищевых продуктов требуют строгого соблюдения санитарных норм. Оцените экологические требования вашего предприятия. Линии по производству мяса, птицы и молочных продуктов требуют степени защиты IP65 или IP69K, что гарантирует, что электрические корпуса выдерживают промывку под высоким давлением и при высокой температуре. Оборудование должно соответствовать нормам FDA и FSMA в отношении поверхностей, контактирующих с пищевыми продуктами. Двигатели и редукторы должны иметь пищевые смазочные материалы и эпоксидные покрытия для предотвращения отслаивания.
Конструкция из нержавеющей стали обязательна. Обратите внимание на принципы санитарного проектирования. Наклонные поверхности предотвращают скопление воды. Стойки отделяют электрические коробки от основной рамы, устраняя скрытые места для бактерий. Сварные швы должны быть непрерывными и гладкими. Избегайте машин с открытой резьбой или полыми трубками, в которых могут скапливаться болезнетворные микроорганизмы. Для прокладки кабелей следует использовать открытые проволочные корзины, а не закрытые кабелепроводы, чтобы обеспечить возможность тщательного осмотра и очистки.
Влияние на общую эффективность оборудования (OEE)
Надежная система подачи напрямую влияет на общую эффективность линии. Ручная подача обеспечивает переменную скорость и частые микроостановки, когда операторы роняют стопки или пропускают рейс. Автоматизация этого процесса исключает эти микроостановки. Равномерное расстояние между шагами предотвращает застревание на выходе из запечатывающего устройства. Уменьшая зависимость от переменного ручного труда, линия обеспечивает стабильную работу, что значительно повышает показатели OEE. Вы можете перераспределить труд, который ранее использовался для ручной подачи, на более важные задачи, такие как проверка качества или подготовка материала.
Риски реализации и стратегии их смягчения
Проблема «двойной подачи»
Наиболее распространенным видом неисправности является двойная подача. Статическое электричество или сильные вакуумные блокировки приводят к тому, что два лотка слипаются и одновременно падают на конвейер. Когда эти двойные лотки достигают заправочной станции, продукт рассыпается по бокам. Когда они достигают запечатывающего устройства, запечатывающая головка раздавливает верхний лоток, вызывая застревание и повреждая инструменты. Очистка раздавленного лотка от горячей запечатывающей головки занимает значительное время и создает риск ожогов для операторов.
Уменьшите этот риск, устраняя коренные причины. Установите рядом с магазином устройства для устранения статического заряда, например активные ионизирующие планки, для нейтрализации статического заряда на пластиковых лотках. Укажите упаковочные материалы с выступающими выступами, обеспечивающими физическое разделение. Используйте двухэтапные механизмы разделения, при которых машина сначала слегка тянет нижний лоток вниз, делает паузу, чтобы нарушить вакуум, а затем завершает падение. Установите видеодатчик сразу после зоны выгрузки, чтобы обнаружить двойные лотки и активировать механизм автоматического отклонения до того, как они достигнут наполнителя.
Зависимость от сжатого воздуха
Пневматические компоненты выходят из строя при подаче некачественного воздуха. Влага в воздухопроводах установки вызывает внутреннюю коррозию цилиндра. Падение давления во время пиковой нагрузки на установку приводит к остановке цилиндров в середине хода, что приводит к нарушениям подачи и ошибкам синхронизации. Опора исключительно на главный компрессор станции приводит к значительному эксплуатационному риску. Одна-единственная взорвавшаяся авиакомпания на другой стороне завода может остановить вашу упаковочную линию.
Установите специальную фильтрацию воздуха и осушители с осушителем непосредственно в месте падения машины. Это гарантирует, что в денестер поступает чистый и сухой воздух. Установите местный резервуар для воздуха, чтобы защититься от резких перепадов давления. Контролируйте давление входящего воздуха с помощью цифрового переключателя, подключенного к ПЛК, который включает сигнал тревоги, если давление падает ниже требуемого порога. Если технологическая система по-прежнему заведомо ненадежна, полностью отключите пневматику и установите полностью электрическую сервосистему, чтобы гарантировать стабильные механические характеристики.
Внедрение и обслуживание операторов
Сложная техника выходит из строя, если операторы отказываются правильно ее использовать. Труднодоступные изнашиваемые детали приводят к отсрочке технического обслуживания. Сложные HMI сбивают с толку операторов во время устранения неисправности, превращая 30-секундный сброс в 10-минутный простой. Плохое усыновление сводит на нет капитальные вложения. Если операторы сочтут, что машину слишком сложно загружать, они обойдут ее и вернутся к ручной подаче.
Отдайте предпочтение интуитивно понятным элементам управления с визуальными индикаторами неисправностей. Убедитесь, что изнашиваемые детали, такие как вакуумные присоски и ощипывающие пальцы, легко доступны, не снимая тяжелых защитных устройств. Требуется комплексное обучение OEM во время приемочных испытаний на месте (SAT). Операторы должны попрактиковаться в устранении застреваний, выполнении переналадки и очистке машины перед тем, как она начнет активно работать. Разработайте документы для одноточечных уроков (SPL) и прикрепите их непосредственно к корпусу машины для быстрого использования при устранении неполадок.
Заключение
Отправьте физические образцы ваших лотков, ванн и раскладушек OEM-производителям для заводских испытаний, чтобы проверить совместимость материалов и конструкцию наконечников.
Запросите аудит интеграции линии, чтобы определить порядок установления связи ПЛК, размещение энкодера и требования к физическому монтажу.
Рассчитайте окупаемость инвестиций на основе перераспределения рабочей силы и исключения простоев, связанных с застреванием, на предприятиях по розливу и укупорке.
Стандартизируйте спецификации закупок лотков, чтобы гарантировать, что все будущие упаковочные материалы будут иметь соответствующие выступы для раскладки.
Часто задаваемые вопросы
Вопрос: Что такое устройство для удаления лотков?
Ответ: Это автоматизированная машина, которая разделяет сложенные друг на друга контейнеры, в том числе плоские подносы, раскладушки, чашки и ванны, и подает их по отдельности на конвейер упаковочной линии с точным расчетом времени и ориентацией.
Вопрос: Как быстро может работать автоматический распределитель лотков?
Ответ: Рабочая скорость обычно варьируется от 40 до более 200 контейнеров в минуту. Точная скорость во многом зависит от приводного механизма, материала контейнера и физической формы лотка.
Вопрос: Может ли одна система подачи лотков обрабатывать лотки разных размеров?
О: Да, большинство систем поддерживают несколько размеров. Однако для них требуются специальные сменные детали, специальные инструменты или регулируемые магазины для точной работы с контейнерами разных размеров и типов.
Вопрос: Что такое разъемные наконечники и почему они важны?
A: Проушины для размещения — это небольшие выступы, встроенные в углы или боковые стенки лотков. Они предотвращают сцепление сложенных друг с другом лотков, что необходимо для надежного автоматического разделения.
Вопрос: Как дестер синхронизируется с разливочной машиной?
О: Машина использует фотоэлектрические датчики, обратную связь с энкодером от конвейера и связь с ПЛК, чтобы точно согласовывать скорость и время падения лотка с циклом наполнителя.
Вопрос: В чем разница между пневматическим и сервоприводом?
Ответ: В пневматических машинах используются воздушные цилиндры, что является экономичным, но более медленным решением. В сервомашинах используются программируемые электродвигатели для высокоскоростного, бесступенчатого и высокоточного управления движением.
Автоматизированная упаковка в сетчатые мешки продлевает срок хранения продукции за счет обеспечения жизненно необходимого притока воздуха. Модернизация вашей линии сокращает затраты на рабочую силу, предотвращает раздачу продукции и максимально увеличивает ежедневную производительность.
В порошковых наполнителях с контролем пыли используется вакуумная экстракция и шнеки с сервоприводом для упаковки мелких материалов. Эти автоматизированные системы предотвращают отходы, обеспечивают безопасность и максимизируют рентабельность инвестиций.
Горизонтальные упаковочные машины используют боковое движение для безопасной упаковки твердых веществ, порошков и жидкостей. Эти системы обеспечивают герметичность уплотнений, сокращают затраты на рабочую силу и максимизируют окупаемость инвестиций.