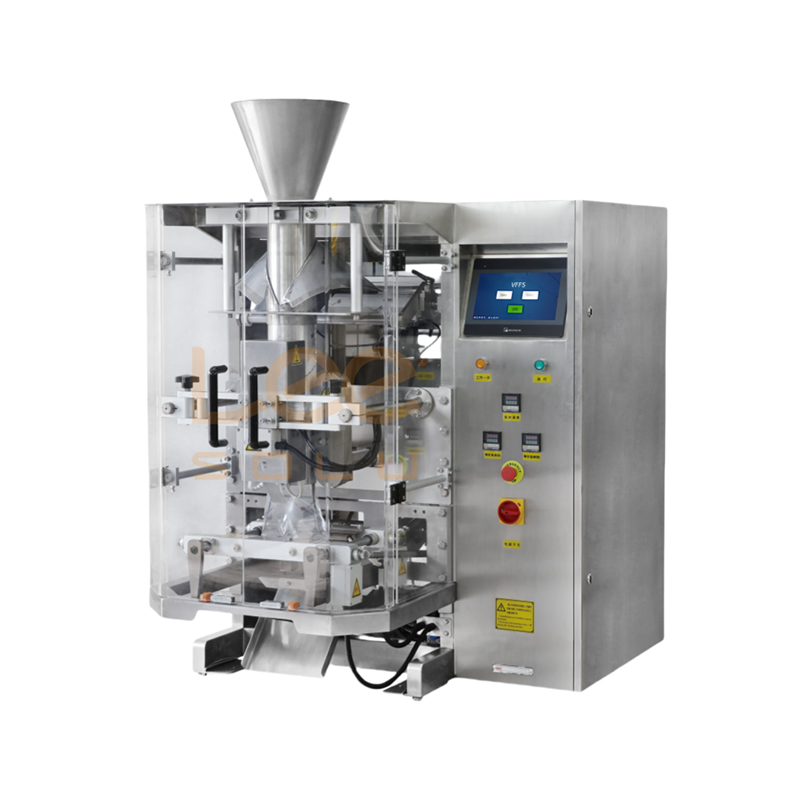
Менеджеры по производству, инженеры по упаковке и директора по закупкам постоянно сталкиваются с серьезной необходимостью автоматизировать свои производственные линии. Ручные и полуавтоматические методы расфасовки серьезно ограничивают пропускную способность по мере роста производственных потребностей. Успешное масштабирование операций требует немедленного перехода к полностью автоматизированным промышленным решениям. Однако выбор неправильного оборудования часто приводит к чрезмерному расходу пленки, неприемлемым простоям производства и нарушению целостности уплотнения. Эта эксплуатационная реальность делает тщательную техническую оценку абсолютно необходимой перед любой покупкой.
Мы предоставляем объективную, инженерно обоснованную основу для оценки вертикальной фасовочно-упаковочной машины . Вы узнаете, как согласовать реалии предприятия и характеристики продукта непосредственно со спецификациями оборудования. Мы также проведем вас через важные требования к внедрению, необходимые для бесшовной интеграции упаковочной линии. Понимание этих механических и системных переменных защитит ваши капиталовложения. Это гарантирует, что ваше предприятие достигнет максимальной эффективности упаковки и минимальных отходов материала.
Ключевые выводы
Машины VFFS объединяют формовку, наполнение и запечатывание в единую автоматизированную вертикальную зону, значительно сокращая ручной труд и увеличивая количество мешков в минуту (BPM).
Для оценки решения VFFS необходимо сбалансировать пропускную способность и совместимость материалов, в частности, подобрать технологию запаивания в соответствии с выбранной упаковочной пленкой.
Общая стоимость владения (TCO) выходит за рамки первоначальных капитальных затрат; Оценка покупателя должна учитывать время переналадки, доступность технического обслуживания и соблюдение санитарных требований (например, степень промывки).
Успешная реализация требует оценки инфраструктуры объекта (сжатый воздух, мощность, высота потолка) и определения базовых показателей общей эффективности оборудования (OEE) перед установкой.
Инженерная механика: как работает вертикальная формовочно-упаковочная машина
Установление технических полномочий требует понимания основных механизмов, лежащих в основе этих систем. Мы должны объективно разбить непрерывные и прерывистые процессы движения. Системы прерывистого движения приостанавливают упаковочную пленку на этапе запечатывания. Системы непрерывного движения обеспечивают постоянное движение пленки, в то время как сварочные губки перемещаются рядом с ней. Высокоскоростные приложения обычно требуют архитектуры непрерывного движения. Независимо от типа движения, каждая машина выполняет последовательность высокосинхронизированных физических операций.
Размотка фильма и отслеживание в Интернете
Процесс начинается в задней части машины. Моторизованный шпиндель удерживает большой рулон упаковочной пленки. Когда машина тянет пленку, она проходит через ряд роликов контроля натяжения. Мы называем это сборкой танцорных рук. Этот механизм поддерживает постоянное напряжение по всей паутине. Правильное натяжение предотвращает разрыв или провисание пленки. Автоматизированные направляющие веб-края играют здесь решающую роль. Оптические датчики контролируют край пленки. Если пленка смещается вбок, каретка физически смещается, чтобы выровнять ее. Такая точность предотвращает большие потери материала и обеспечивает одинаковые размеры мешков.
Механика формования труб
Плоское полотно пленки движется вверх и над формовочным воротником. Это металлическое плечо формирует из плоской пленки непрерывную вертикальную трубку. Геометрия формовочного воротника должна точно соответствовать размерам вашей сумки. Инженеры обрабатывают эти воротники с высочайшими допусками. Плохо спроектированный воротник создает трение и морщины на пленке. Морщины неизбежно приводят к микроподтекам в конечной упаковке. Вы должны приобрести специальные формовочные трубы для пакетов различной ширины, которые производит ваше предприятие.
Вертикальное и горизонтальное уплотнение
Как только пленка обертывается вокруг трубки, в дело вступают механизмы запечатывания. Вертикальный шов образует задний шов пакета. Горизонтальные зажимы одновременно создают верхний шов готового пакета и нижний шов следующего пакета. Вы должны подобрать технологию запечатывания в соответствии с вашим конкретным упаковочным материалом.
Сварка при постоянной температуре: этот метод лучше всего подходит для многослойных ламинированных пленок. Сварочные губки поддерживают постоянную высокую температуру. Они сжимают слои пленки между собой, расплавляя внутренний слой герметика.
Импульсная герметизация: однослойные полиэтиленовые (ПЭ) пленки слишком легко плавятся при постоянном нагревании. Импульсная герметизация решает эту проблему. Специализированный провод быстро нагревается за доли секунды. Сразу после этого следует специальная фаза охлаждения, пока бранши остаются закрытыми. Это закрепит уплотнение, не сжигая пластик.
Давление зажима, время выдержки уплотнения и калибровка температуры определяют окончательную целостность уплотнения. Операторы должны идеально сбалансировать эти три переменные.
Синхронизация заполнения
Оборудование для расфасовки не работает изолированно. Это требует критической интеграции с верхним дозирующим оборудованием. Вертикальная машина для формования, наполнения и укупорки посылает сигнал квитирования наполнителю. Наполнитель сбрасывает точную дозу продукта через полую формующую трубку. Время должно быть безупречным. Если продукт упадет слишком рано, он застрянет в горизонтальном уплотнении. Это приводит к отбраковке пакета и загрязнению запечатывающих губок. Сложные алгоритмы системы управления синхронизируют эти быстрые последовательности.
Оценка соответствия: возможности приложения и форматы упаковки
Покупатели должны определить, соответствует ли их конкретный продукт стандартным автоматизированным возможностям. Не все продукты ведут себя одинаково при вертикальном падении под действием силы тяжести. Вы должны выбрать правильную интеграцию наполнителя и механические обновления, чтобы обеспечить уникальную консистенцию вашего продукта.
Соответствие консистенции продукта
Разное поведение продуктов диктует совершенно разные стратегии интеграции. Подбор вашего продукта подходящего дозирующего оборудования обеспечивает точность и предотвращает сбои в работе.
Легкотекущие галантерейные товары: такие продукты, как цельнозерновой кофе, ореховые смеси и твердые закуски, предсказуемо выпадают. Эти продукты идеально сочетаются с многоголовочными дозаторами. Весы рассчитывают точный вес и аккуратно сбрасывают продукт. Вам просто нужны надежные дефлекторы, чтобы предотвратить поломку продукта при ударе.
Порошки: хлебопекарная мука, специи и порошок сывороточного белка ведут себя нестабильно. Во время падения они создают массивные облака пыли в воздухе. Пыль покрывает внутреннюю область уплотнения пленки. Когда горизонтальные губки зажимают пыль, уплотнение полностью выходит из строя. Для нанесения порошка требуются закрытые шнековые наполнители. Им также необходимы специальные вакуумные вытяжные шкафы для удаления частиц из зоны уплотнения.
Жидкости и вязкие продукты: Соусы, гели и пюре представляют наибольшую сложность. Они требуют интеграции специализированного объемного насоса. Кроме того, упаковочная машина требует надежных механизмов прижимных роликов. Эти ролики удаляют излишки жидкости вниз из области уплотнения непосредственно перед смыканием зажимов. Это действие предотвращает катастрофическое загрязнение уплотнений и утечки.
Категория приложения
Типичные примеры продуктов
Требуемая интеграция дозирования
Основная инженерная задача
сыпучий сухой
Кофе, орехи, закуски, конфеты
Многоголовочные весы
Предотвращение поломки продукта
Мелкие порошки
Мука, протеиновый порошок, специи
Шнековый наполнитель с пылезащитным кожухом
Уплотнение загрязнений от пыли
Жидкости и вязкие вещества
Соусы, гели, пюре, супы
Поршневой насос, прижимные ролики
Точность утечки и веса
Ограничения и сильные стороны стиля сумки
Стандартные машины легко производят традиционные мешки-подушки. Эти простые пакеты оснащены верхним и нижним швом и одним вертикальным задним швом. Однако требования маркетинга часто требуют использования различных форматов упаковки. Для пакетов со складками требуются механические защипы, которые прижимают стороны внутрь перед запечатыванием. Для пакетов с блочным дном требуется сборочный механизм с плоским дном для придания формы основанию. Пакеты с четырьмя швами представляют собой высочайшую сложность. Для них требуются узкоспециализированные формовочные трубы и четыре отдельных узла вертикального уплотнения. Вы должны подтвердить изменения инструментов, необходимые для переключения между этими форматами. Переход от пакета-подушки к пакету с четырьмя швами требует значительного времени на переналадку и механическую настройку.
Схема оценки: ключевые технические характеристики для сравнения
Выбор подходящего оборудования требует строгой матрицы покупателей в нижней части воронки продаж. Вы должны критически оценивать спецификации поставщиков. В маркетинговых брошюрах часто указываются максимальные теоретические скорости. Вам необходимо сосредоточиться на эксплуатационных реалиях и надежных инженерных стандартах.
Пропускная способность (BPM) и фактическая OEE
Мы настоятельно предостерегаем от покупок, основываясь исключительно на максимальной заявленной скорости. Продавец может заявить, что машина работает со скоростью 120 пакетов в минуту (BPM). Однако ваша фактическая скорость производства зависит от физики. Время падения продукта действует как предельное ограничение скорости. Легкой и воздушной закуске требуется больше времени, чтобы провалиться через трубку, чем тяжелой металлической застежке. Кроме того, запечатывание более толстых барьерных пленок требует более длительного времени выдержки. Нельзя торопить передачу тепла. Фактическая скорость производства требует баланса между машинным циклом и поведением продукта. Сосредоточьтесь на общей эффективности оборудования (OEE), а не на тщеславных показателях.
Гибкость переключения
Современные производственные мощности редко выпускают в течение всего года одну единицу продукции. Вы будете часто менять ширину пакетов, типы пленки и вес продуктов. Гибкость переналадки напрямую влияет на ежедневное время безотказной работы. Возможность замены рамы без инструментов как обязательная функция. Операторам не потребуются гаечные ключи для замены формовочной трубы. Кроме того, панель управления должна иметь человеко-машинный интерфейс (HMI) для сохранения рецептов. Хороший HMI хранит сотни предустановленных рецептов продуктов. Когда операторы выбирают рецепт, машина автоматически регулирует температуру щек, скорость натяжного ремня и время наполнения.
Соответствие требованиям и качество сборки
Промышленная среда разрушает хрупкое оборудование. Вы должны внимательно изучить качество сборки и рейтинги соответствия экологическим нормам. Стандартные конструкции из окрашенной стали отлично подходят для сухого оборудования или вторичной упаковки. Однако пищевая, молочная или фармацевтическая промышленность требует изготовления изделий из нержавеющей стали. Вы должны тщательно оценивать рейтинги промывки. Степень защиты IP65 позволяет использовать водяные струи низкого давления. Степень защиты IP69K выдерживает суровые химические промывки при высоких температурах и давлении. Если ваша санитарная бригада использует агрессивные протоколы очистки, в неподходящей машине возникнут катастрофические электрические сбои.
Собственные и готовые компоненты
Покупатели часто упускают из виду архитектуру внутреннего контроля. Оцените долгосрочный риск машин, созданных с использованием запатентованных программируемых логических контроллеров (ПЛК). Некоторые производители используют специальные платы управления, чтобы снизить первоначальную цену. Спустя пять лет замена сгоревшей фирменной платы становится невозможной. Ваша линия простаивает неделями в ожидании поставок за границу. Мы советуем требовать компоненты открытого рынка. Укажите глобальные отраслевые стандарты, такие как Allen-Bradley, Siemens или Omron. Вы можете приобрести эти запасные части у местных дистрибьюторов в тот же день.
Риски внедрения и аспекты развертывания
Поставщики часто преуменьшают сложность физической установки. Подтверждение опыта реализации требует выделения общих точек соприкосновения. Вертикальная машина для формования, наполнения и укупорки действует как центральный узел вашей упаковочной линии. Монтаж требует тщательной подготовки объекта и квалифицированного персонала.
Ограничения объекта
Физические предпосылки часто срывают установку еще до ее начала. Вы должны точно описать ограничения вашего объекта.
Вертикальный зазор: мультиголовочные весы располагаются непосредственно над упаковочной машиной. Весы обычно опираются на тяжелый стальной мезонин. Вся эта вертикальная стопка легко превышает 14 футов в высоту. Вы должны проверить зазор до потолка и расположение верхних воздуховодов.
Допустимая нагрузка на пол: совокупный динамический вес машины, мезонинной конструкции и дозирующего оборудования создает огромные точечные нагрузки на бетонный пол. Убедитесь, что толщина вашей плиты позволяет безопасно выдерживать это промышленное оборудование.
Стабильная подача сжатого воздуха: Пневматические цилиндры приводят в действие множество вспомогательных механизмов на этих машинах. Им требуется чистый, сухой и высококонсистентный сжатый воздух. Если на вашем предприятии происходит внезапное падение давления на давление при активации других машин, ваши сварочные губки не смогут полностью закрыться.
Кривые обучения операторов
Вы должны активно признавать недостаток навыков оператора. Старое оборудование с механическим приводом позволяло операторам решать проблемы с помощью простых гаечных ключей и физических ремней ГРМ. Эксплуатация современной машины с сервоприводом требует определенных технических навыков устранения неполадок. Это не просто работа по нажатию кнопок. Операторам приходится перемещаться по сложным экранам ЧМИ, настраивать цифровые временные смещения за миллисекунды и понимать температурные контуры ПИД-регуляторов. На этапе установки вам придется вложить значительные средства в программы обучения под руководством поставщиков.
Интеграция с существующими линиями
Процесс упаковки не заканчивается, когда пакет падает. Вам необходимо решить сложности, связанные с привязкой выхода машины к последующим системам. Конвейер на вынос захватывает готовый пакет. Затем мешок транспортируется к динамическому чеквейеру. Чеквейер отбраковывает переполненные или недополненные мешки. Далее сумка проходит через металлодетектор или систему рентгеновского контроля. Наконец, он достигает автоматизированного упаковщика коробок. Все эти отдельные машины должны беспрепятственно взаимодействовать друг с другом. Если упаковщик коробок застревает, он должен немедленно отправить цифровой сигнал остановки вверх по потоку к упаковщику. Комплексная сетевая интеграция предотвращает массовые скопления и порчу продукции.
Заключение
Покупка автоматизированного оборудования для вертикальной расфасовки представляет собой серьезную инвестицию в инфраструктуру, а не просто покупку отдельного товара. Вы должны сопоставить точные механические характеристики с уникальным поведением вашего продукта и ограничениями предприятия. Всегда отдавайте предпочтение надежному качеству сборки и доступным, непатентованным компонентам управления, чтобы обеспечить долгосрочную стабильность работы.
Мы настоятельно рекомендуем покупателям требовать подробный протокол заводских приемочных испытаний (FAT). Вы должны отправить фактический продукт и фактическую упаковочную пленку на предприятие поставщика. Никогда не подписывайтесь на поставку оборудования, пока не увидите, что машина работает с вашими конкретными позициями на обещанных скоростях. Примите немедленные меры, загрузив подробный шаблон сравнения технических характеристик, или свяжитесь со специализированными инженерными отделами продаж, чтобы провести тщательный аудит объекта перед составлением заказа на поставку.
Часто задаваемые вопросы
Вопрос: Каков средний срок службы вертикальной фасовочно-упаковочной машины?
Ответ: Эти машины обычно служат от 10 до 15+ лет в сложных промышленных условиях. Достижение такого срока службы требует строгого соблюдения графиков профилактического обслуживания. Вы также должны убедиться, что в оборудовании используются непатентованные, легкодоступные запасные части, такие как ПЛК мировых брендов.
Вопрос: Сколько отходов пленки является нормальным при переходе на VFFS?
Ответ: Приемлемый базовый уровень отходов пленки обычно составляет менее 1–2 процентов. Современное оборудование существенно снижает материальные потери. Такие функции, как автоматическое сращивание пленки, точные оптические датчики отслеживания и настройки натяжения в зависимости от рецепта, предотвращают крупномасштабный выход пленки во время смены рулонов.
Вопрос: Может ли одна машина VFFS работать как с бумагой, так и с пластиковой пленкой?
О: Да, но для этого требуются отдельные механические настройки. Для ламинированных бумажных пленок необходимы сварочные зажимы с постоянным нагревом. Однослойные пластиковые пленки требуют технологии импульсной сварки. Переключение между ними требует значительных корректировок контроля температуры и смены конфигурации зажимов, что усложняет быструю смену.
Вопрос: В чем разница между непрерывным и прерывистым движением VFFS?
A: Машины прерывистого движения ненадолго приостанавливают пленку, пока горизонтальные зажимы закрываются и запечатывают пакет. Они превосходно справляются со стандартными скоростями. Машины непрерывного действия обеспечивают постоянное движение пленки, в то время как запечатывающие губки перемещаются вместе с пленкой вниз, что обеспечивает сверхвысокую скорость производства.
Узнайте, как автоматическая линейная машина для взвешивания, кодирования и этикетирования LEESOLU повышает эффективность упаковки пищевых продуктов. Интегрированный контроль веса, печать в реальном времени и надувная этикетка для свежих продуктов, готовых блюд и хлебобулочных изделий. Поддерживает интеграцию с существующими упаковочными линиями, а также дополнительные функции обнаружения металлов и контрольного взвешивания.
Откройте для себя автоматическую линию упаковки свеженарезанных фруктов и овощей LEESOLU, которая сочетает в себе многоголовочное комбинированное взвешивание, бережное обращение с продуктами, точное заполнение лотков и автоматическое закрытие лотков.
Оптимизируйте свое производство с помощью автоматизированных упаковочных конвейеров. Научитесь выбирать плоские или наклонные ленты, интегрировать интеллектуальную автоматизацию и устранять дорогостоящие узкие места на производстве.